迪麥德3D創意維度 | 台中3D列印,3D列印,台中3D列印推薦

FDM 3D列印問題速查:噴嘴堵塞、黏嘴、過熱下垂、層紋與冷拔常見問題
2026-11-17
FDM 列印最常遇到的五種問題,整理成一篇速查:出料不順多半是噴嘴堵塞,噴嘴結一團料是黏嘴,邊角融化下垂是層過熱,表面橫向紋路是層紋,而定期冷拔可以預防大部分出料問題。
出料不順噴嘴堵塞
噴嘴結塊耗材黏嘴
邊角融化層過熱
橫向紋路層紋
定期保養冷拔
本篇重點
-
耗材受潮是堵塞、黏嘴的共同原因,先烘乾
-
PETG 流量比例維持 0.93~0.96
-
過熱下垂先確認冷卻風扇有沒有轉
-
冷拔至少每月一次,換材料時更要做
噴嘴堵塞
Q出料變少、斷斷續續,是堵塞嗎?
A很可能是。常見症狀還有表面缺料、擠出機跳齒聲、第一層黏不住。最常見原因是耗材受潮,處理時依序:換耗材、冷拔、通針,仍無效就換噴嘴。完整說明請見
噴嘴堵塞怎麼處理。
耗材黏嘴
Q噴嘴為什麼會黏一團料?
A最常見於 PETG 與 PETG-CF。熔料黏在噴嘴外、沒留在模型上,累積成團就會缺料甚至失敗。先把噴嘴加熱,小心清掉殘料。
Q黏嘴要檢查哪些地方?
A依序檢查這五項:
1耗材受潮:65~75°C 烘乾約 8 小時
2流量比例:PETG 建議 0.93~0.96,拓竹 PETG 預設 0.95 不要再調高
3溫度:列印速度放慢時,噴嘴溫度也要跟著降
4擦嘴零件:檢查是否磨損、鬆動或高度不足
5空駛太多:調整擺放減少長距離移動,回抽不超過 2 mm
Q噴嘴矽膠套有影響嗎?
A有。矽膠套要正確安裝,能穩定噴嘴溫度、減少熔料附著;脫落或鬆動會影響偵測和列印品質。
層過熱、下垂
Q邊角融化、尖端下垂是什麼原因?
A列印層過熱,常見於小零件、尖端,或單層列印時間很短的地方。
Q過熱下垂怎麼排查?
A依序檢查:
1冷卻風扇:在 Bambu Studio「設備 → 零件冷卻風扇」手動開到 100%,不轉就查風扇、接頭或 TH 板
2列印速度:運動、狂暴模式只加速不加冷卻,提速改從切片軟體調整
3噴嘴溫度:速度降低時一起降溫,例如 PLA 預設 220°C,靜音模式可降到約 210°C
4最短層時間:小模型適度增加,讓每層有時間冷卻
層紋
變截面類
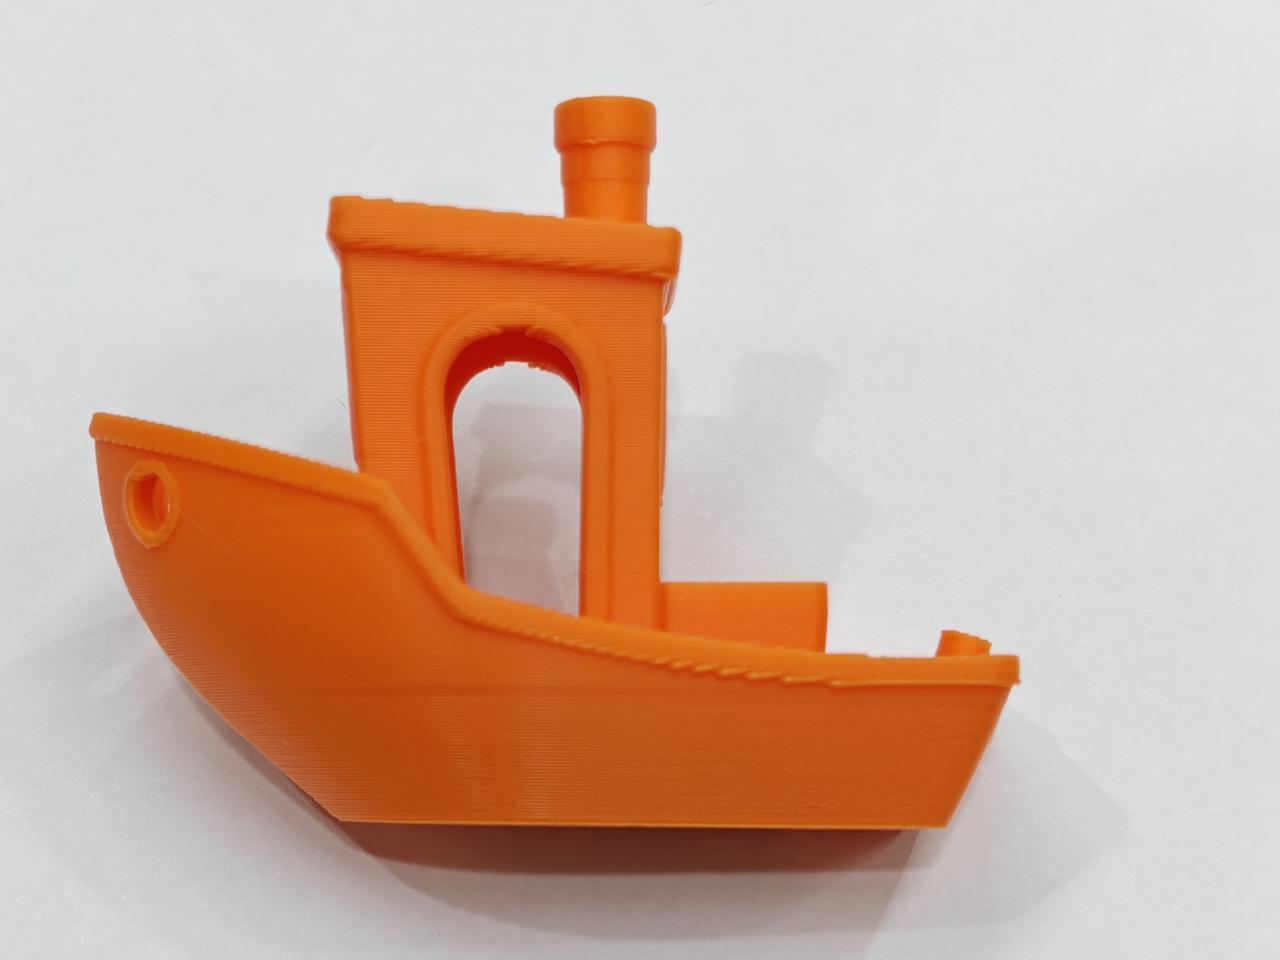
盒子底部、船腰一圈凸起。橋接層和外牆黏接收縮造成,優先在模型內部加圓角或斜角。
局部翹起
底部翹起讓噴嘴變近而溢料。清潔列印板、開 Brim、提高熱床溫度。
流速變化類
常出現在橋接後的外牆。開動態流量校準,啟用「平滑速度不連續區域」。
不規則層紋
沒有規律。檢查熱端是否鬆動、可變層高是否開平滑、耗材線徑是否均勻。
Q不改模型,能改善變截面層紋嗎?
A可以減輕:降低懸垂風扇轉速、填充改螺旋體或同心、填充與外牆重疊率從 15% 改成 -10%。但不一定能完全消除。
Q不規則層紋要先查什麼?
AH2、A1 系列查噴嘴卡扣和磁鐵,X、P 系列查固定螺絲;可變層高開啟平滑模式;耗材線徑公差應在 1.75 ± 0.02 mm 內。
冷拔保養
Q冷拔是什麼?什麼時候要做?
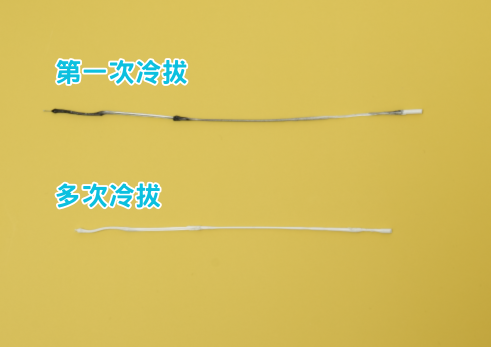
A先加熱讓殘料軟化,再降溫讓耗材部分凝固後拔出,把噴嘴內的殘料一起帶出來。出料不順、改印 TPU 前、高溫換低溫材料前都建議做,平時至少每月一次。
Q冷拔用什麼耗材?沖刷溫度多少?
A用 PLA 或 PETG,其他耗材容易斷在噴嘴裡。沖刷溫度依噴嘴用過的材料:PLA、PETG、TPU 約 250°C;ABS、ASA、PA、PC 約 290°C;PPS、PPA 約 320°C。
QH2S 怎麼自動冷拔?
A照螢幕提示操作:
1工具箱 → 噴嘴冷拔維護
2選擇噴嘴與耗材類型
3拔下工具頭上的鐵氟龍料管
4插入至少 30 cm 耗材,機器自動沖刷與冷拔
冷拔時要注意高溫與煙霧
流程中噴嘴會升溫,不要觸碰;沖刷時可能冒煙,先關上前蓋與上蓋,結束後再打開。
Q沒有自動冷拔的機型怎麼做?
A以 PLA 為例:噴嘴加熱到約 220°C 擠出少量料,再設定降到 70°C,到溫後回抽並輕輕往上拉。官方建議範圍 70~100°C,第一次用 70°C。
Q怎麼判斷噴嘴乾淨了?
A拉出的耗材絲顏色一致、沒有黑點或顆粒燒結物。有黑點就再冷拔一次。
完整教學與技術支援
延伸閱讀
FDM 線材怎麼挑?|碳纖維耗材怎麼選、怎麼印?|TPU 3D列印怎麼印?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|Email:cy3dprint@gmail.com
營業時間:週一至週五 10:00–18:00,歡迎預約來店。
資料與圖片來源:Bambu Lab 官方 Wiki|最後更新:2026 年 11 月 17 日
其它店家文章
服務項目:
3D雕刻代工,拋光加工,台中市3D雕刻代工,台中市拋光加工,豐原區3D雕刻代工,豐原區拋光加工
特別關鍵字:
3D列印,台中3D列印,豐原3D列印,3D列印推薦,台中3D列印推薦,豐原3D列印推薦,3D列印代工,台中3D列印代工,豐原3D列印代工,3D列印廠商,台中3D列印廠商,豐原3D列印廠商,3D列印工廠,台中3D列印工廠,豐原3D列印工廠,3D代印,台中3D代印,豐原3D代印,3D代印推薦,台中3D代印推薦,豐原3D代印推薦,3D代客列印,台中3D代客列印,豐原3D代客列印,3D建模,台中3D建模,豐原3D建模,3D建模代工,台中3D建模代工,豐原3D建模代工,3D建模推薦,台中3D建模推薦,豐原3D建模推薦,3D列印教學課程,台中3D列印教學課程,豐原3D列印教學課程,3D列印耗材,台中3D列印耗材,豐原3D列印耗材,雷射切割,台中雷射切割,豐原雷射切割,雷射雕刻,台中雷射雕刻,豐原雷射雕刻,真空成型製作,台中真空成型製作,豐原真空成型製作,代客列印,台中代客列印,豐原代客列印,樣品製作,台中樣品製作,豐原樣品製作,產品設計,台中產品設計,豐原產品設計,買3D列印機,台中買3D列印機,豐原買3D列印機,買真空成形機,台中買真空成形機,豐原買真空成形機,逆向工程,台中逆向工程,豐原逆向工程,3D逆向掃描,台中3D逆向掃描,豐原3D逆向掃描,3D列印打樣,台中3D列印打樣,豐原3D列印打樣,3D產品打樣,台中3D產品打樣,豐原3D產品打樣,3D商品設計,台中3D商品設計,豐原3D商品設計,真空吸塑泡殼,台中真空吸塑泡殼,豐原真空吸塑泡殼,光固化耗材,台中光固化耗材,豐原光固化耗材,光固化3D列印,台中光固化3D列印,豐原光固化3D列印,光固化3D列印代工,台中光固化3D列印代工,豐原光固化3D列印代工,LCD 3D列印,台中LCD 3D列印,豐原LCD 3D列印,FDM列印,台中FDM列印,豐原FDM列印,FDM列印代工,台中FDM列印代工,豐原FDM列印代工,3D產品打樣,台中3D產品打樣,豐原3D產品打樣,3D商品設計,台中3D商品設計,豐原3D商品設計,3D模型,台中3D模型,豐原3D模型,3D模型列印,台中3D模型列印,豐原3D模型列印,3D模型製作,台中3D模型製作,豐原3D模型製作,模型上色噴塗,台中模型上色噴塗,豐原模型上色噴塗,3D公仔列印,台中3D公仔列印,豐原3D公仔列印,3D公仔製作,台中3D公仔製作,樹酯翻模,台中樹酯翻模,工程樹酯,台中工程樹酯,3D工業模型,台中3D工業模型,3D工業模型製作,台中3D工業模型製作,3D建築模型,台中3D建築模型,3D建築模型列印,台中3D建築模型列印,3D建築模型製作,台中3D建築模型製作,FORMART邁雅,台中FORMART邁雅,flux 雷射雕刻機,台中flux 雷射雕刻機,Ador彩色列印雷射切割機,台中Ador彩色列印雷射切割機